Ao asignar fondos para unha prensa de filtro de placas e marco , o orzamento debe ter en conta o custo total de propiedade, non só o custo inicial en efectivo. Os equipos que custan entre un 15 e un 20 por cento máis que o prezo de mercado adoitan ter un mellor valor do ciclo de vida porque as placas duran máis, usan menos enerxía e necesitan menos mantemento. Negocie condicións de pagamento baseadas no rendemento e non libere os pagamentos finais ata que se cumpran certos obxectivos de produción e limpeza da torta durante o lanzamento. Estableza prezos claros para as teas filtrantes, as xuntas de selado e as pezas hidráulicas como pezas adicionais para que non teña sobresaltos desagradables no futuro. A garantía debe durar entre 18 e 24 meses e cubrir tanto os defectos de produción como o rendemento da aplicación.
Filtro prensa de placas e marcos: como optimizar os cálculos de deseño para unha maior produtividade
Filtro prensa de placas e marcos: como optimizar os cálculos de deseño para unha maior produtividade
introdución
- introdución
- Comprensión dos conceptos básicos da prensa de filtro de placas e marcos
- Principais desafíos e obxectivos de optimización nos cálculos de deseño
- Estratexias para optimizar os cálculos de deseño para unha maior produtividade
- Casos prácticos e exemplos industriais
- Escolla do provedor axeitado de filtros de prensa de placas e marcos
- Conclusión
- FAQ
- Asóciese con Jingjin para obter solucións de filtración optimizadas
- References
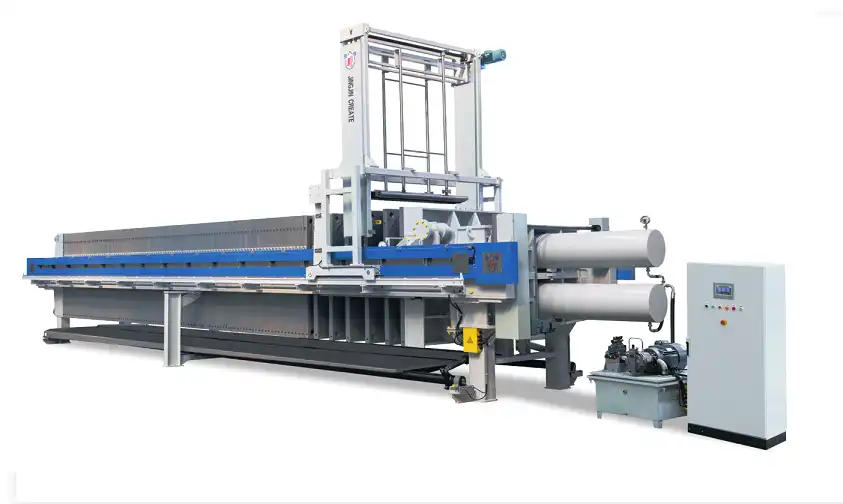
Para sacar o máximo proveito dunha prensa de filtro de placas e marco , cómpre realizar cálculos de deseño precisos que teñan en conta as propiedades da torta, a presión de traballo, a área de filtrado e o tempo de ciclo. Estas estimacións teñen un efecto directo no rendemento, no consumo de enerxía e na frecuencia coa que se deben realizar as reparacións. Coas medicións correctas, o sistema alcanzará o nivel desexado de secado da torta co menor tempo de inactividade posible. Os operadores poden sacar o máximo proveito da separación sólido-líquido comprendendo como se afectan mutuamente o ancho da placa, a viscosidade da lama e a forza de retención hidráulica. Cando os factores de deseño coinciden coas condicións reais do proceso, son posibles aumentos de produtividade do 20 ao 35 por cento. Isto converte a filtración dun pescozo de botella nunha vantaxe competitiva para as fábricas que manexan grandes aplicacións de lama.
introdución
A separación de sólidos de líquidos na industria segue a ser unha das tarefas máis importantes e difíciles nas industrias da construción, a minería, o tratamento de augas residuais e a produción química. Unha prensa de filtro de placas e marco é moi boa para eliminar a auga, pero só cando as cifras utilizadas para calculala coinciden exactamente co que se necesita no mundo real. Moitas instalacións tiveron problemas con baixo rendemento, demasiado mantemento e problemas de cumprimento. Non é porque a tecnoloxía non sexa o suficientemente boa; o problema é que os factores de deseño iniciais non tiveron en conta as variables de proceso do mundo real.
Este artigo está dirixido a xestores de compras, enxeñeiros de procesos e líderes de operacións de plantas que precisan mellorar o rendemento da filtración pero non saben como facelo. Optimizar as estimacións de deseño non é só un exercicio técnico; tamén é un requisito empresarial que reduce o custo da eliminación de lodos ata nun 40 %, fai que os equipos duren máis e garante que se cumpran as normativas. Tanto se estás a mercar ferramentas novas como se estás a mellorar os sistemas que xa existen, a información deste artigo axudarache a tomar decisións intelixentes que che darán un retorno claro do teu investimento.
Comprensión dos conceptos básicos da prensa de filtro de placas e marcos
Principios básicos de funcionamento
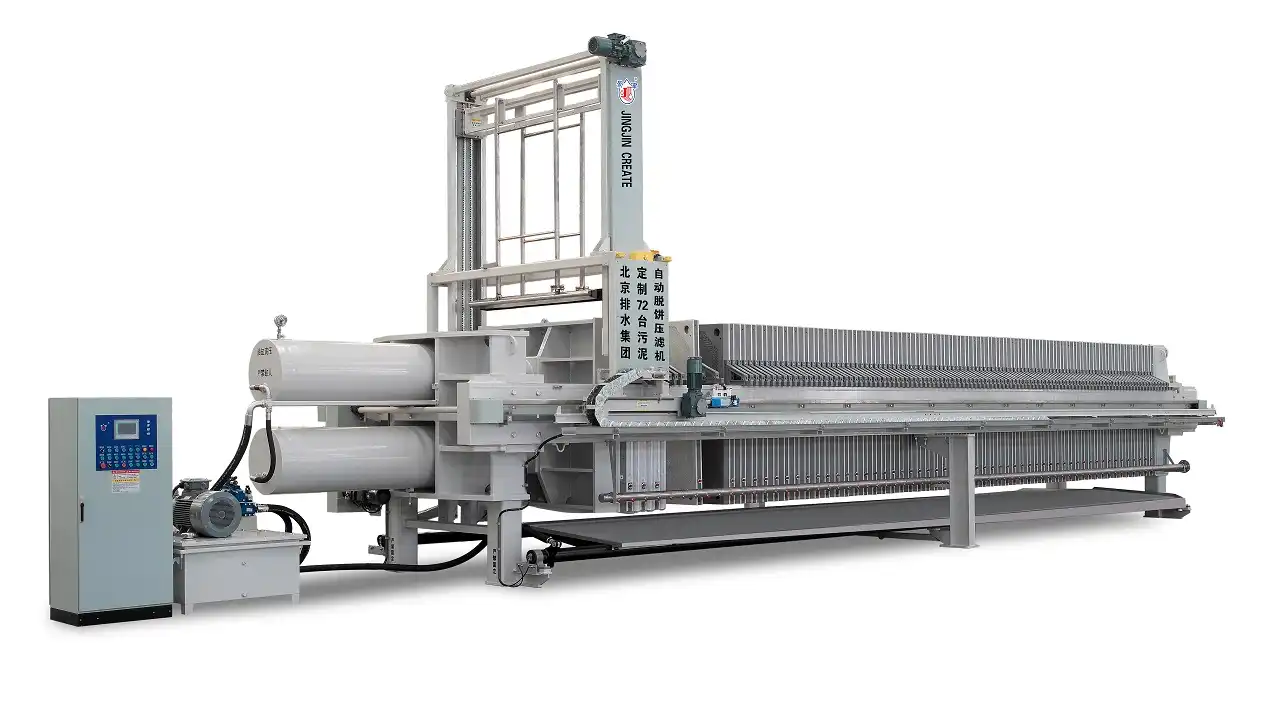
O deseño da prensa de filtro de placas e marcos mostra un sistema de filtración a presión que funciona por lotes. Cada cámara de filtro está composta por placas sólidas e marcos ocos alternados. Cando unha bomba de alimentación inxecta lodos a presión controlada (normalmente de 100 a 225 psi), os sólidos acumúlanse dentro dos marcos e a auga limpa sae da máquina a través de tubos de drenaxe. Este sistema funciona a presión e resolve problemas que os separadores centrífugos non poden, especialmente cando se traballa con partículas menores de 10 micras ou cando se consegue que o contido de humidade da torta sexa inferior ao 35 %.
Selección de materiais e durabilidade
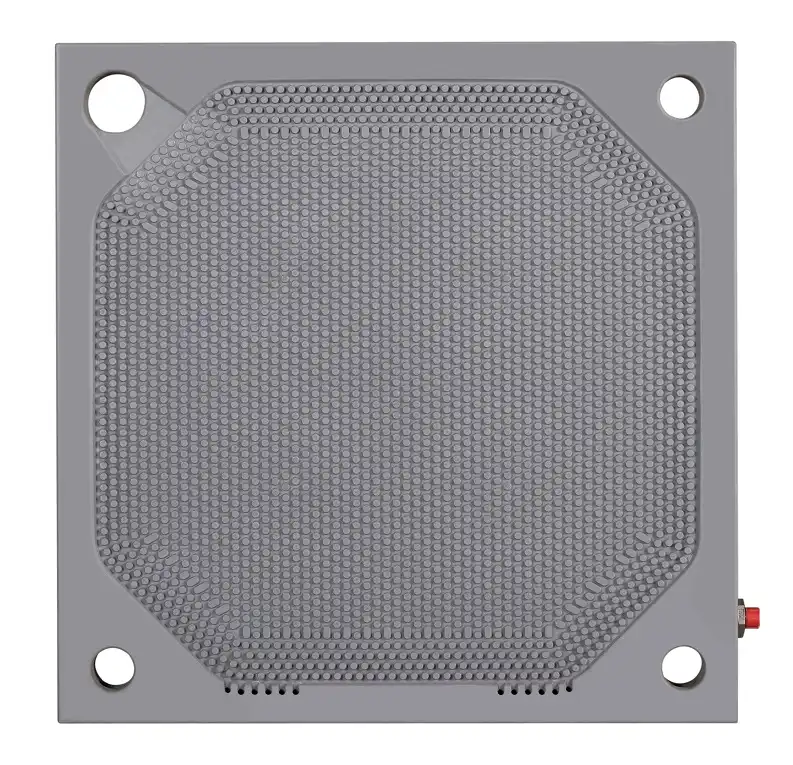
En lugar do ferro fundido tradicional, as placas de filtro modernas están feitas de polipropileno (PP) moldeado por inxección a alta presión, que non se oxida a niveis de pH de 1 a 14. Esta elección de material engade de tres a cinco anos á vida útil en condicións químicas adversas onde as placas metálicas se oxidan rapidamente. Ata os 100 °C, o polipropileno reforzado con fibra de vidro (RPP) pode soportar altas temperaturas e manter a súa forma, mentres que o polipropileno normal se abrandaría. O seu menor peso (aproximadamente un 75 % máis lixeiro que os equivalentes de aceiro) reduce a necesidade de enerxía hidráulica e facilita o uso dos sistemas automáticos de cambio de placas.
Vantaxes sobre as tecnoloxías alternativas
O deseño estándar de prensa de filtro de placas e marco funciona mellor con medios de filtración ultrafinos como o papel de filtro que as prensas de cámara rebaixada ou de membrana. Os deseños rebaixados modernos combinan placas e marcos nunha soa unidade para acelerar os tempos de ciclo. Non obstante, o método modular de placas e marcos funciona mellor cando a variabilidade do proceso require cambios frecuentes de medios. A tecnoloxía permite que a claridade do filtrado sexa inferior a 50 NTU e que a sequidade da torta sexa superior ao 65 % de contido de sólidos. Estes son estándares que reducen directamente os custos de transporte e eliminación de lodos industriais.
Principais desafíos e obxectivos de optimización nos cálculos de deseño
Erros comúns de deseño
Subestimar a área do filtro segue a ser o erro máis común, que ocorre cando a xente fai demasiadas suposicións positivas sobre as propiedades da lama. Cando a concentración real de sólidos ou a distribución do tamaño das partículas non é a mesma que a planificada, os tempos de ciclo alónganse moito e a produción diminúe entre un 30 e un 50 por cento. Ignorar os cambios de temperatura fai que as placas normais de PP se dobren, o que provoca que os selos fallen cedo e que a pulverización teña fugas entre as cámaras. A xente adoita cometer o erro de elixir a forza de suxeición hidráulica sen pensar na presión de traballo máis alta. Isto debilita o selo e permite que os sólidos circulen polas zonas de filtración.
Métricas de rendemento críticas
Ao decidir se un deseño é o suficientemente bo, os equipos de compras deben ter en conta catro signos principais. O tempo do ciclo inclúe as etapas de recheo, prensado, deshidratación e liberación da torta. Dependendo da concentración de sólidos, os sistemas optimizados completan os ciclos en 90 a 180 minutos. Para evitar que as cousas se atasquen, as taxas de produción augas arriba deben coincidir coa capacidade de rendemento, que se mide en metros cúbicos manipulados por hora. O custo da eliminación está directamente relacionado co grao de sequedade da torta: unha caída do 5 % no contido de humidade pode reducir os custos de envío entre un 15 e un 20 %. A eficiencia enerxética, que se mide en quilovatios-hora por metro cúbico filtrado, mostra como reducir os custos de funcionamento xestionando a presión e asegurándose de que as bombas funcionen mellor.
Impacto na fiabilidade operativa
As placas que non se cre que duren tanto como deberían requiren reparacións non planificadas, o que altera os plans de produción e reduce os beneficios. Cando as liñas de distribución de alimentación se atasca, as tortas non se forman de xeito uniforme. Isto crea unha presión desigual que dobra as placas e rasga os tecidos filtrantes antes de que deberían. Estes problemas levan a custos máis elevados para os consumibles e a un menor tempo de funcionamento do sistema. Estes problemas pódense evitar empregando estimacións de deseño precisas que inclúan niveis seguros de resistencia á abrasión, compatibilidade química e ciclos térmicos baseados nas condicións específicas do lugar en lugar de datos xerais de laboratorio.
Estratexias para optimizar os cálculos de deseño para unha maior produtividade
Análise estrutural e selección de materiais
A elección correcta do grosor da placa consegue un equilibrio entre a resistencia mecánica e a eficiencia de filtrado. Aínda que as placas máis grosas (50–60 mm) poden soportar presións de peche máis elevadas e non se deforman en situacións de alta temperatura, tamén limitan o número de cámaras que caben dentro dunha lonxitude de marco determinada, o que reduce a área total do filtro. Para garantir que as placas permanezan planas dentro dun rango de ±0.5 mm, os enxeñeiros deben usar a análise de elementos finitos para calcular canto se dobran baixo a carga hidráulica máis alta. Podes escoller materiais que sexan algo máis que resistentes á ferruxe. Por exemplo, as suspensións abrasivas con sílice ou concentrados minerais necesitan capas resistentes ao desgaste nas superficies de drenaxe para evitar que os canais se obstruan, o que, co tempo, reduce a permeabilidade.
Optimización de dimensións para un rendemento máximo
Ao calcular a área de filtración, débense empregar taxas de carga de material reais en lugar de teóricas. Na industria, é habitual engadir un factor de seguridade de 1.5 ás probas de laboratorio de filtrabilidade para ter en conta os cambios na viscosidade e na temperatura. O volume da cámara debe ser o suficientemente grande como para axustarse ao grosor esperado da torta, deixando espazo suficiente para que se encha todo. As cámaras que non están o suficientemente cheas deixan ocos que fan que a deshidratación sexa menos uniforme. A mellor contaxe de placas consegue unha combinación entre o custo do investimento de capital e a liberdade de operacións. Os deseños modulares que permiten engadir entre un 20 e un 30 % máis de placas para aumentar a capacidade ofrecen formas rendibles de crecer a medida que aumenta a produción.
Consideracións sobre o sistema hidráulico
Tanto a produtividade como o uso de enerxía vense afectados directamente pola presión de funcionamento. As presións máis altas aceleran o proceso de drenaxe, pero tamén fan que as membranas se desgasten máis rápido e precisen máis potencia hidráulica. Débense realizar probas piloto para atopar o punto no que o aumento da presión ten cada vez menos efecto no secado da torta. Os perfís automáticos de aceleración nos sistemas de control de presión evitan que o tecido se dane durante as primeiras etapas da formación da torta e axudan a que se pegue o máximo posible durante as etapas finais do secado. Cando os pistóns hidráulicos teñen o tamaño correcto, manteñen a forza de suxeición igual en todo o paquete de placas. Isto evita as fugas nos bordos, o que reduce a calidade do filtrado e dificulta a limpeza.
Medios de filtración e enxeñaría de superficies
Ao elixir o tecido filtrante axeitado, consultar primeiro cos fabricantes de prensas de filtro de placas e marcos axuda a sopesar o ben que retén as partículas en comparación co ben que as deixa pasar e saír. Os tecidos de polipropileno monofilamento son excelentes para eliminar os lodos pegañentos das tortas, mentres que os tecidos de poliéster multifilamento son máis axeitados para pequenos usos químicos. A forma da superficie da placa ten un grande efecto na súa limpeza. As liñas de drenaxe fresadas por CNC cunha profundidade de 3 a 5 mm manteñen o caudal constante mesmo cando se forman pequenas incrustacións. Algúns modelos máis avanzados teñen superficies texturizadas que facilitan a caída das tortas durante os procesos de descarga automática, sen axuda dunha persoa nin lavado a alta presión.
Engadir automatización é a forma máis eficaz de mellorar o funcionamento dos sistemas actuais. Os controladores lóxicos programables (PLC) regulan as bombas de alimentación, os sistemas hidráulicos e os dispositivos de cambio de placas para que non se produzan erros por parte das persoas e os tempos de ciclo sexan máis estables. A monitorización da viscosidade e do caudal do filtrado en tempo real permite que os algoritmos de control adaptativos cambien a presión e o tempo de ciclo en función das propiedades da suspensión. Ao eliminar os sólidos antes de que manchen o tecido, os sistemas automatizados de lavado de tecidos poden facer que os medios duren ata seis meses máis. En comparación coas operacións humanas, estas tecnoloxías adoitan aumentar a produtividade entre un 15 e un 25 por cento, á vez que reducen a cantidade de traballo que hai que realizar en dous terzos.
Casos prácticos e exemplos industriais
Éxito do tratamento de augas residuais municipais
Unha autoridade rexional de sumidoiros que xestiona 12 millóns de galóns de augas residuais cada día tivo problemas cos lodos cun contido de humidade medio do 78 %, o que provocou altos custos polas taxas de transporte e vertido. Despois de revisar de novo os seus números de deseño, descubrimos que o seu sistema actual só funcionaba ao 60 % da súa mellor área de filtración. A actualización a un paquete de placas un 20 % máis grande e a adaptación con placas de PP de alta eficiencia con mellores deseños de drenaxe reduciron a humidade ata o 68 %, ao tempo que aumentaron o rendemento nun 28 %. O aforro nos custos de vertido cada ano foi de máis de 340,000 dólares e o diñeiro devolveuse en 18 meses. A planta tamén tivo máis tempo para cumprir coas normas sobre biosólidos, que son cada vez máis estritas.
Melloras na eficiencia da fabricación de produtos químicos
Os ciclos de filtración longos de máis de catro horas dificultaban que un fabricante de pigmentos personalizados producise suficientes pigmentos. Isto limitaba o número de lotes que podían fabricar e a súa capacidade para gañar cartos. As análises mostraron que as placas de PP normais que viñan coas súas ferramentas orixinais non alcanzaban a temperatura de traballo de 95 °C, o que provocaba que as placas se deformasen e que o grosor da torta fose desigual. O uso de placas de RPP reforzadas con fibra de vidro cun deseño de selado especial fixo que a estrutura fose máis estable. O aumento de presión automatizado tamén reduciu a cegueira téxtil ao mesmo tempo. Estes cambios acurtaron o tempo de ciclo a 135 minutos, o que permitiu fabricar un lote adicional de produción en cada quenda e reportou 280,000 dólares adicionais ao ano.
Para que se produzan estes resultados, os equipos de compras, os expertos en procesos e os vendedores de equipos deben traballar xuntos. Algúns aspectos que todos os proxectos exitosos teñen en común son: unha descrición completa da lama que inclúe probas de distribución do tamaño das partículas e compresibilidade; documentación de condicións de funcionamento realistas que inclúe rangos de temperatura e cambios de pH; e disposición a gastar diñeiro na validación a escala piloto antes do despregamento completo. A longo prazo, os provedores que ofrecen soporte completo no deseño do sistema, incluíndo a modelización do fluxo e a optimización do inventario de pezas de reposto, son máis valiosos que os provedores baratos que non teñen coñecementos de aplicacións.
Escolla do provedor axeitado de filtros de prensa de placas e marcos
Criterios de avaliación para a contratación B2B
As certificacións proban o estándar da produción e as habilidades técnicas da empresa. A certificación ISO 9001 garante que os métodos de produción sexan sempre os mesmos, e as aprobacións específicas da industria, como NSF/ANSI 61 para usos de auga potable, garanten que os materiais sexan seguros. As opcións de personalización distinguen os bos vendedores dos grandes socios. Poder cambiar os tamaños das placas, os patróns de drenaxe e as especificacións hidráulicas permíteche obter o axuste exacto que necesitas para o teu proceso. Os prazos de entrega afectan os plans do proxecto. Os prazos de entrega poden reducirse de 16 a 20 semanas a 8 a 10 semanas se os vendedores gardan moito produto e almacénano nos Estados Unidos.
O soporte posvenda abrangue a asistencia técnica, a dispoñibilidade de pezas de reposto e as garantías de rendemento.
A axuda técnica, a dispoñibilidade de pezas de reposto e as garantías de rendemento forman parte do soporte posvenda. Os provedores fiables ofrecen garantías de rendemento de filtración que detallan o nivel necesario de masa seca e rendemento en determinadas condicións de traballo. Cando hai que substituír artigos, pódense evitar longos períodos de inactividade con plans completos de pezas de reposto que se envían en 24 a 48 horas. Os servizos de formación que garanten que o seu equipo de operacións saiba como realizar reparacións regulares axudarano a sacar o máximo proveito das súas ferramentas e do seu diñeiro.
Boas prácticas de contratación
Conclusión
Se melloras as fórmulas de deseño do teu sistema de filtro prensa de placas e marcos, pasa de ser un gasto caro pero necesario a unha ferramenta estratéxica que reduce custos, aumenta o cumprimento da normativa e fai que as operacións sexan máis flexibles. Cando se usan de forma consistente, as estratexias descritas (escolla precisa do material, optimización das dimensións, mellora do sistema hidráulico e integración da automatización) levan a aumentos medidos na produción. Para ter éxito, debes ir máis alá dos requisitos xerais e cara a solucións deseñadas especificamente para adaptarse ao teu proceso. Cando traballas con provedores experimentados que ofrecen soporte experto, tecnoloxías probadas e servizos de ciclo de vida completo, podes estar seguro de que o teu investimento alcanzará o seu máximo potencial, minimizando ao mesmo tempo os riscos técnicos e empresariais no difícil entorno industrial actual.
FAQ
P1: Con que frecuencia se deben substituír as placas filtrantes?
As placas de filtro de PP adoitan durar entre cinco e sete anos en situacións normais se se coidan ben, pero isto depende de como se usen. Os produtos químicos agresivos, as suspensións rugosas e os cambios de temperatura aceleran o desgaste. Ao comprobar regularmente as placas para detectar gretas, desgaste superficial e danos na superficie de unión, podes atopar as que hai que substituír antes de que fallen. Ter entre un 10 e un 15 % de placas adicionais á man evita que a produción se deteña cando hai que substituír unha ou máis placas.
P2: Que factores determinan o tempo do ciclo de filtración?
A duración dun ciclo vese afectada por cinco factores principais: a porcentaxe de sólidos na lama, a capacidade da partícula para ser comprimida, a presión de traballo, a área de filtración e o grosor desexado da torta. O tempo de prensado é maior cando hai máis grumos (8–12 % fronte a 3–5 %). En comparación coas lamas minerais duras, os lodos compresibles como os sólidos de augas residuais biolóxicas necesitan presións máis baixas e fases de secado máis longas. Establécense plans de produción realistas optimizando estes factores mediante probas piloto.
P3: Poden as prensas de filtro de placas e marcos xestionar aplicacións personalizadas?
O deseño modular de filtro prensa de placas e marcos facilita a realización de moitos cambios, como o uso de diferentes materiais de placas, patróns de drenaxe, niveis de cámara e medios filtrantes deseñados para ese propósito en particular. Para usos farmacéuticos, os deseños deben ser limpos e capaces de soportar CIP, mentres que as minas necesitan edificios e sistemas eléctricos resistentes que non poidan explotar. Os fabricantes fiables traballan cos clientes para crear solucións que satisfagan as necesidades de rendemento e regulamentarias do seu negocio.
Asóciese con Jingjin para obter solucións de filtración optimizadas
Conseguir un rendemento óptimo de deshidratación require máis que equipos: requírese un socio con ampla experiencia en aplicacións e tecnoloxía probada. Dende 1988, Jingjin Equipment Inc. leva axudando a clientes en 123 países. Teñen máis de 136 patentes e poden fabricar moitos produtos, polo que poden fabricar sistemas de filtro prensa de placas e marcos deseñados especificamente para satisfacer as súas necesidades. Antes de poñer o deseño en produción, o noso equipo técnico realiza unha análise completa da lama e probas de proba para garantir que as cifras sexan correctas. Isto garante que o seu sistema cumpra os obxectivos de rendemento e secado da torta desde o principio.
Se precisa materiais que non se oxiden cando se expoñen a produtos químicos agresivos, materiais que poidan soportar altas temperaturas para procesos industriais ou solucións completas integrais con automatización e controis, Jingjin ten o ecosistema de produtos completo e a rede de servizos global que os xerentes de compras valoran. Envíe un correo electrónico ao noso equipo de enxeñaría de aplicacións a [email protected] para falar sobre as súas necesidades de filtrado e obter un orzamento completo de rendemento dun coñecido fabricante de prensas de filtro de placas e marcos.
References
1. Svarovsky, L. (2000). Separación sólido-líquido, 4.ª edición. Butterworth-Heinemann.
2. Rushton, A., Ward, AS e Holdich, RG (1996). Tecnoloxía de filtración e separación sólido-líquido. Wiley-VCH.
3. Cheremisinoff, NP (1998). Filtración de líquidos, 2.ª edición. Butterworth-Heinemann.
4. Tiller, FM e Yeh, CS (1987). «O papel da porosidade na filtración: XII. Filtración con sedimentación». AIChE Journal, 33(8), 1241-1256.
5. Tarleton, ES e Wakeman, RJ (2007). Separación sólido/líquido: selección de equipos e deseño de procesos. Elsevier Advanced Technology.
6. Wakeman, RJ e Tarleton, ES (2005). Separación sólido/líquido: Principios da filtración industrial. Elsevier Science.
xingjin
Fundada en 1988, Jingjin especialízase en filtros prensa e solucións de separación líquido-sólido, presta servizo a máis de 130 países en todo o mundo e é un referente na industria de filtros prensa da China.
Obtén a guía do filtro prensa
Introduza o seu correo electrónico para obter asistencia técnica para a prensa de filtro.


Blog recomendado


Explicación do tamaño e as especificacións da malla da tea de filtro prensa


Guía de filtros prensa de China para contratistas globais de EPC


Principais vantaxes dunha prensa de filtro de placas de membrana
