Guía de resolución de problemas: como solucionar problemas comúns nas operacións de prensa de parafuso multidisco
Guía de resolución de problemas: como solucionar problemas comúns nas operacións de prensa de parafuso multidisco
introdución
- introdución
- Identificación de problemas comúns nas operacións de prensa de parafuso multidisco
- Análise das causas raíz dos fallos das prensas de parafuso multidisco
- Principios e técnicas de resolución de problemas paso a paso
- Medidas preventivas e consellos de mantemento para evitar problemas futuros
- Cando e como buscar apoio e solucións profesionais?
- Conclusión
- FAQ
- Por que Jingjin se presenta como o seu socio ideal
- References
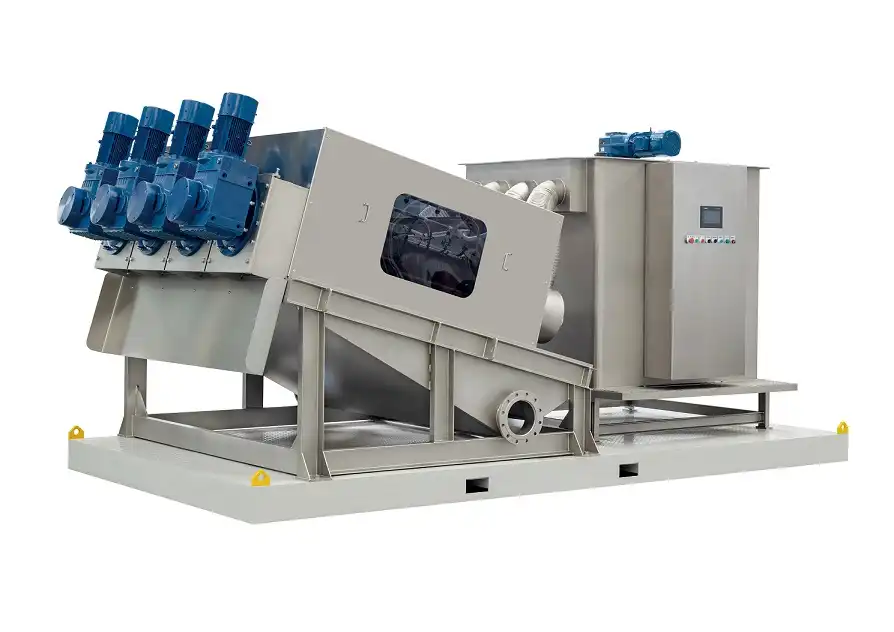
Cando a súa liña de limpeza fai unha torta húmida de súpeto ou a súa prensa de parafuso falla durante un turno crucial, cada minuto de tempo de inactividade supón un risco regulamentario e maiores custos de vertido. A prensa de parafuso multidisco é a ferramenta máis importante para secar lodos en lugares como plantas de procesamento de alimentos, fábricas de produtos químicos e plantas de tratamento de augas residuais porque pode manexar alimentos con baixas concentracións e lodos pegañentos que as prensas de cinta e as centrífugas non poden. Saber como atopar e solucionar rapidamente os problemas empresariais é importante para manter a súa produción en marcha e cumprir as normas.
introdución
Este libro afonda na tecnoloxía de deshidratación con prensas de parafuso e mostra a súa importancia para o tratamento de augas residuais, a fabricación de produtos químicos e a separación de sólidos e líquidos na industria. Para manter a calidade da produción alta e o tempo de inactividade ao mínimo, é importante facer funcionar a máquina de forma eficiente e solucionar os problemas rapidamente. A guía está feita para xerentes de compras, enxeñeiros de procesos, traballadores de instalacións de augas residuais e xestores de proxectos de EPC. Móstralles como atopar e solucionar problemas operativos comúns dun xeito claro e organizado. Tanto se estás a cargo dun matadoiro que xestiona residuos con alta concentración de FOG como dunha planta de tratamento urbana que procesa lodos activados, asegurarte de que o teu equipo funcione de forma fiable e económica é importante tanto para o medio ambiente como para os teus resultados.
Identificación de problemas comúns nas operacións de prensa de parafuso multidisco
Recoñecemento de síntomas mecánicos e de rendemento
As operacións enfróntanse a unha ampla gama de problemas, desde técnicos como o desgaste dos aneis e a desalineación das engrenaxes ata problemas de calidade inconsistente do produto. Os ruídos pouco comúns durante o arranque adoitan ser un sinal de rodamentos desgastados ou eixes de parafuso desequilibrados. Cando a unidade manexa un 30 % menos de lodos por hora que a súa capacidade indicada, isto é un sinal de bloqueos internos ou peche da fenda dos aneis. Unha amperaxe do motor que supere os valores da placa de identificación, o que indica un maior consumo de enerxía, suxire demasiada fricción por material rugoso ou lubricación insuficiente.
Observación de desviacións na calidade da saída
Se o nivel de humidade da torta pasa dun 75 % a un 85 %, é probable que a dose de polímero ou que as características dos lodos de entrada cambiasen. Unha turbidez do filtrado que supera a claridade habitual podería significar que os aneis están danados ou que a floculación non funciona correctamente. Nunha planta urbana do Medio Oeste, os operadores descubriron que un aumento do 3 % na humidade da torta duplicaba os seus custos de transporte nun mes. Isto demostra como os pequenos cambios poden sumar grandes custos de funcionamento.
Monitorización de sinais de aviso audibles e visuais
Os ruídos como chirridos ou raspaduras durante a acción débense ao contacto entre pezas vellas. Se sentes demasiada vibración a través da estrutura de montaxe, significa que o eixe do parafuso está desequilibrado ou que os parafusos de soporte están soltos. As fugas arredor das xuntas ou da tapa do extremo do tambor indican que a xunta fallou ou que se está a acumular presión dentro do tambor debido a atascos. Cando os equipos de mantemento detectan rapidamente estes sinais de alerta temperá, poden solucionar os problemas antes de que se agraven tanto que teñan que paralos e substituír pezas caras.
Análise das causas raíz dos fallos das prensas de parafuso multidisco
Factores mecánicos e relacionados co deseño
O desgaste das pezas segue a ser a causa técnica máis común. Os aneis móbiles e fixos rozan constantemente entre si, e as partículas rugosas dos residuos mineiros ou a sucidade das augas residuais chea de area aceleran o desgaste das superficies dos aneis. As marxes de planitude dos aneis deben ser inferiores a 0.05 mm. Se a planitude diminúe, os lodos fíltranse por orificios máis anchos e a calidade do filtrado diminúe. A abrasión pódese evitar endurecendo o eixe do parafuso con carburo de tungsteno ou soldando as capas a man. A vida útil redúcese de cinco anos a dezaoito meses cando o grosor da capa é demasiado delgado.
A falta de graxa nos rolamentos leva a fallos prematuros. Moitas plantas funcionan con programas longos sen lubricación nos momentos suxeridos polo fabricante, o que pode provocar o agarrotamento dos rolamentos. Se o eixe non está aliñado correctamente durante a instalación ou despois de que a base se asente, prodúcense cargas desiguais que desgastan as pezas estruturais e acurtan a vida útil do anel.
Causas operacionais que prexudican o rendemento
Cando se engaden máis sólidos dos para os que a unidade está clasificada, a contrapresión vai máis alá do previsto. Isto impide que o parafuso xire e activa a seguridade contra sobrecarga do motor. As propiedades de entrada incorrectas, como non mesturar o polímero o suficientemente ben ou deixar que o contido de entrada cambie, impiden que a formación de flóculos se produza correctamente. Unha empresa química de Texas descubriu que o punto onde se inxectaba o polímero estaba demasiado preto da entrada da prensa de parafuso multidisco . Isto significaba que a mestura só podía producirse durante 15 segundos, en lugar dos 45 segundos recomendados. Isto significaba que a mestura non se deshidrataba ben e, a miúdo, quedaba atascada.
Unha formación inadecuada do operador adoita levar a conxuntos de parámetros incorrectos, como cambios na velocidade do parafuso e na contrapresión. Se xiras o parafuso demasiado rápido, a torta non secará tan rápido e, se a xiras demasiado lentamente, a zona de endurecemento podería atascarse con sólidos que non foron espremidos.
Influencias ambientais e das materias primas
Os cambios de temperatura inflúen no funcionamento dos polímeros e no grosor da lama. Nas rexións setentrionais, as temperaturas dos lodos baixan por debaixo dos 10 °C durante as operacións de inverno. Isto reduce a actividade biolóxica e cambia o xeito en que flúe o lodo. A contaminación da materia prima, como fibras ou outras pezas pequenas que entran na corrente de alimentación, envolve o eixe do parafuso e obstruye os ocos dos aneis. As fontes de alimentación inestables, como as caídas de tensión durante os períodos de alta demanda, provocan cambios na velocidade do motor que alteran o delicado equilibrio entre a compresión e a drenaxe. Isto pode causar problemas de calidade da torta e mesmo danos no equipo.
Principios e técnicas de resolución de problemas paso a paso
Establecemento dun proceso de diagnóstico sistemático
A descrición do problema é o primeiro paso para arranxar o que funciona. Anota o síntoma exacto, cando comezou e calquera cambio que se fixese recentemente no material ou nas condicións de traballo. As comprobacións visuais mostran problemas claros como aneis rotos, parafusos soltos ou tubos de pulverización que non pulverizan. A monitorización dos parámetros mediante rexistros de datos do sistema de control mostra os cambios ao longo do tempo na potencia, o par, o caudal e a presión, sinalando cando o rendemento non é o que debería ser.
Os novos sensores e ferramentas de monitorización permiten unha depuración máis precisa. Os analizadores de vibracións poden atopar problemas cos rolamentos semanas antes de que se poidan escoitar. Os medidores de par comproban se os sistemas de accionamento funcionan con seguridade. A termografía infravermella atopa áreas que poderían indicar problemas de electricidade ou fricción.
Implementación das mellores prácticas de mantemento e reparación rutineiras
Unha revisión programada evita que os rolamentos se rompan. Cada 500 horas de uso ou unha vez ao mes se están en servizo constante, debes engraxar os rolamentos do eixe con boa graxa. As revisións diarias das boquillas de pulverización forman parte da rutina de limpeza para garantir que o sistema de aneis de autolimpado funciona correctamente. O sistema que usa menos auga (menos do 1 % do que usan as prensas de cinta) depende de patróns de pulverización que se poidan mover libremente.
Ao substituír as pezas vellas antes de que se rompan, podes evitar desastres. Os aneis móbiles adoitan durar entre 30,000 e 40,000 horas de uso con augas residuais urbanas, pero descompóñense máis rápido con lodos areosos. O deseño modular dos aneis permíteche cambiar só uns poucos aneis en lugar de todo o conxunto do tambor. Isto reduce o custo de ter pezas de reposto á man e o tempo necesario para o mantemento.
Resolución de erros comúns específicos con pasos prácticos
Obstrución dos aneis e menor fluxo de traballo: Aumente a presión da auga de pulverización a 40 a 60 psi e asegúrese de que a pistola estea aliñada correctamente. Comprobe a exactitude das doses de polímero e a forza da mestura. Se a obstrución persiste, comprobe a alimentación para ver se hai residuos grandes e coloque cribas augas arriba.
Diminución da presión e aumento da humidade do bolo: comproba o cambio do cono de contrapresión. Demasiado espazo permite que os lodos pasen demasiado rápido, mentres que a falta de espazo provoca obstrucións. Move o cono gradualmente mentres vixías o seco que está o bolo; para uso na cidade, debes procurar un 18–22 % de sólidos.
Sobrecarga do motor e picos de par: Reduza a velocidade de alimentación entre un 15 e un 20 % e asegúrese de que o contido de sólidos na saída se manteña entre o 0.2 e o 2 %, que é o rango de deseño. Comprobe se algo está a bloquear o parafuso. Comprobe que o número de potencia da caixa de cambios inclúa un factor de servizo superior a 1.5 para que poida manexar cargas cambiantes sen que se apague debido á calor.
Estas intervencións específicas danlles aos equipos técnicos o poder de volver á normalidade en cuestión de horas, en lugar de ter que esperar días pola axuda dos provedores. Isto mantén os cronogramas de produción e os obxectivos de cumprimento no camiño correcto.
Medidas preventivas e consellos de mantemento para evitar problemas futuros
Desenvolvemento de protocolos de mantemento proactivo
As inspeccións e os programas de limpeza son moi importantes para a fiabilidade a longo prazo dunha prensa de parafuso multidisco . As comprobacións visuais da aliñación dos aneis unha vez por semana, os procesos de lubricación unha vez ao mes e as revisións completas cada tres meses detectan os problemas a tempo. Os programas de formación de operadores ensinan ao persoal de campo a recoñecer sons estraños, vibracións e tendencias de rendemento. Isto convérteos na primeira liña de defensa contra as avarías da máquina.
O establecemento de programas de mantemento preventivo baseados en horas de traballo reais en lugar de datas do calendario garante que as tarefas de mantemento estean en consonancia co desgaste dos equipos. As instalacións que abren as 24 horas do día deben inspeccionarse con máis frecuencia que as que abren durante quendas de oito horas.
Aproveitando as innovacións de deseño para unha maior durabilidade
O tamaño reducido e o deseño de montaxe modular facilitan a instalación e reducen a necesidade de pezas adicionais. As plantas de tratamento existentes poden usar deseños que aforran espazo sen ter que facer moitos traballos de construción. O eixe do parafuso xiratorio move o anel móbil, que se limpa automaticamente. Esta tecnoloxía mantén a filtración funcionando ben sen axuda dunha persoa. Isto é diferente das prensas de cinta, onde o tecido filtrante pode quedar oculto en zonas con alta FOG.
Os sistemas de control automatizados con moitos sensores permiten o funcionamento as 24 horas sen ser vixiados. Os controladores lóxicos programables obteñen datos en tempo real de sensores que miden o par, a temperatura e a presión. Estes controladores cambian a configuración sobre a marcha e emiten alarmas antes de que os problemas detengan o sistema. Cando o seguimento automatizado se configura e se mantén correctamente, as instalacións informan dunha dispoñibilidade de traballo superior ao 95 %.
Integración da IoT e as tecnoloxías preditivas
Os sistemas de monitorización habilitados para a IoT recompilan constantemente datos operativos e envían medicións a plataformas baseadas na nube para unha análise máis exhaustiva. Os algoritmos de mantemento preditivo atopan pequenos patróns de degradación do rendemento que os traballadores non poden ver. Despois, substitúen as pezas durante os tempos de inactividade planificados en lugar de esperar a que se produzan emerxencias. As tecnoloxías de seguimento de enerxía atopan fallos e fan que os motores funcionen de forma máis eficiente, o que reduce o consumo de electricidade entre un 10 e un 15 por cento mediante o axuste fino dos parámetros. Estes investimentos intelixentes farán que o servizo dure máis e custe menos. Pagaranse por si mesmos en 18 a 24 meses ao reducir o tempo de inactividade e o consumo de enerxía.
Cando e como buscar apoio e solucións profesionais?
Avaliación da necesidade de intervención experta
A estabilidade da produción protéxese sabendo cando chamar a un experto. Calcula a gravidade do problema observando o efecto económico, as ameazas ao cumprimento ambiental e os riscos de seguridade. A posibilidade ou non dunha resposta interna depende de cantos recursos estean dispoñibles no teu equipo de soporte. Cando os problemas complexos requiren mecanizado preciso, soldadura especializada ou reprogramación do sistema de control, son demasiado grandes para que a planta os poida xestionar por si soa e necesitan axuda de socios.
A urxencia dunha elección baséase nunha estimación do efecto operativo. Un fallo que reduce o rendemento nun 20 % pode ser soportable a curto prazo, pero unha parada total que ameaza o cumprimento do permiso de vertido necesita axuda inmediata.
Seleccionando provedores de equipos e provedores de servizos de confianza
Algúns aspectos que che axudan a escoller socios de confianza son a súa experiencia na fabricación de prensas de parafuso multidisco , o seu sistema de asistencia técnica e a súa capacidade para fornecer pezas de reposto. Os provedores a longo prazo con plans de mantemento personalizados, pezas OEM de alta calidade e paquetes de servizo completos que inclúen control da instalación, configuración e formación do operador son máis valiosos que os provedores baratos que non ofrecen asistencia posvenda.
Comprobar a calidade da soldadura mediante limpeza e pasivación, asegurarse de que o anel estea plano dentro de certos límites e anotar o grosor do revestimento duro son sinais dunha produción rigorosa. Antes de enviar o equipo, este pasa por probas de aceptación en fábrica, que inclúen a comprobación da presión hidráulica e a medición do ruído durante unha operación en seco.
Conclusión
A correcta resolución de problemas nos equipos de deshidratación de parafuso é importante para manter as operacións en marcha, protexer o medio ambiente e gañar cartos no procesamento químico, o tratamento de augas residuais e na industria. Os operadores poden sacar o máximo proveito do tempo de funcionamento dos seus equipos e prolongar a súa vida útil detectando sinais de alerta temperá, descubrindo o que realmente está a suceder, utilizando métodos de proba organizados e planificando a reparación. Mercar bos equipos de fabricantes con moita experiencia e manter relacións sólidas con provedores que saben o que están a facer garante o acceso a asistencia profesional, pezas adicionais orixinais e axuda rápida cando xorden problemas. Mediante estes métodos, as operacións de deshidratación pasan de ser como apagar un incendio a ser procesos planificados e optimizados que sempre producen masa seca e líquido transparente.
FAQ
P1: Cales son os intervalos de mantemento recomendados para os aneis móbiles?
En condicións típicas de augas residuais municipais con funcionamento diario de 8 a 12 horas, os aneis móbiles duran entre 30 000 e 40 000 horas de funcionamento antes de ser substituídos. Os aneis fixos e os eixes de parafuso xeralmente duran moito máis. As materias primas abrasivas, como as lamas mineiras ou os residuos industriais cheos de area, acurtan a vida útil dos aneis, e ás veces requiren a súa substitución despois de 15 000 horas. O deseño modular dos aneis permite a substitución individual dos aneis sen retirar todo o conxunto do tambor, o que minimiza os custos de mantemento e o tempo de inactividade.
P2: Por que aumenta de súpeto a humidade do meu bolo?
Os aumentos repentinos de humidade adoitan deberse a erros de dosificación de polímeros, a un tempo de mestura insuficiente ou a características fluctuantes dos lodos de entrada. Verifique que o caudal e a concentración do polímero coincidan coas especificacións de deseño. Confirme que a duración da mestura é axeitada (mínimo de 45 segundos) antes de que os lodos entren na prensa. Os cambios estacionais de temperatura afectan á actividade biolóxica e á viscosidade dos lodos, o que require axustes de dosificación para manter a integridade do flóculo e o rendemento de deshidratación.
P3: Podo actualizar a miña prensa actual para unha mellor eficiencia?
A adaptación de sistemas de automatización e monitorización mellora significativamente a eficiencia operativa sen substituír toda a prensa. Engadir sensores de par, monitores de vibración e control automatizado de contrapresión optimiza o rendemento e reduce a carga de traballo do operador. A actualización a plataformas compatibles con IoT proporciona alertas de mantemento preditivo e seguimento de enerxía. Consulte co seu provedor de equipos para avaliar a compatibilidade e o retorno do investimento esperado en función das súas condicións operativas específicas.
Por que Jingjin se presenta como o seu socio ideal
Jingjin Equipment Inc., fundada en 1988, achega máis de tres décadas de experiencia en separación sólido-líquido a clientes en 123 países. A nosa carteira inclúe sistemas avanzados de deshidratación con prensas de parafuso deseñados para as aplicacións máis difíciles, desde residuos mineiros e lodos petroquímicos ata biosólidos municipais e residuos de procesamento de alimentos. Con máis de 136 patentes que protexen os nosos deseños innovadores, ofrecemos solucións probadas que procesan alimentacións de baixa concentración a partir dun 0.2 % de sólidos e conseguen unha sequidade da torta superior ao 22 % en aplicacións municipais. A nosa capacidade de fabricación a grande escala garante prazos de entrega curtos e prezos competitivos sen comprometer a calidade.
Os xestores de compras e os enxeñeiros de procesos que buscan un provedor fiable de prensas de parafuso multidisco benefícianse da nosa visión de servizo completo: deseño de sistemas personalizados, compoñentes de aceiro inoxidable mecanizados con precisión, formación integral para operadores e soporte técnico global con capacidade de resposta. Póñase en contacto co noso equipo en [email protected] para falar sobre os seus desafíos específicos de deshidratación, solicitar especificacións técnicas detalladas ou programar unha consulta in situ. Os nosos enxeñeiros de aplicacións analizan as características dos seus lodos, as restricións das instalacións e os requisitos regulamentarios para recomendar configuracións optimizadas que reduza os custos de eliminación e prolongue a vida útil do equipo.
References
1. Metcalf & Eddy, Inc. (2014). Enxeñaría de augas residuais: tratamento e recuperación de recursos, quinta edición. McGraw-Hill Education.
2. Asociación Americana de Traballos Hidráulicos (2018). Métodos estándar para o exame de auga e augas residuais, 23.ª edición. AWWA Press.
3. Federación para o Medio Ambiente Hídrico (2019). Deseño de plantas de tratamento de augas residuais municipais: MOP 8, sexta edición. WEF Press.
4. Svarovsky, L. (2000). Separación sólido-líquido, cuarta edición. Butterworth-Heinemann.
5. Cheremisinoff, NP (1995). Manual de tecnoloxías de tratamento de auga e augas residuais. Butterworth-Heinemann.
6. Mahmoud, A., Olivier, J., Vaxelaire, J. e Hoadley, AF (2013). «Campo eléctrico: unha revisión histórica da súa aplicación e contribucións na deshidratación de lodos de augas residuais». Water Research, 47(7), 2211-2224.
xingjin
Fundada en 1988, Jingjin especialízase en filtros prensa e solucións de separación líquido-sólido, presta servizo a máis de 130 países en todo o mundo e é un referente na industria de filtros prensa da China.
Obtén a guía do filtro prensa
Introduza o seu correo electrónico para obter asistencia técnica para a prensa de filtro.


Blog recomendado

De onde se procuran os distribuidores europeos filtros de prensa da China?


Unha guía paso a paso para manter e substituír as placas de filtro prensa


Guía de selección da máquina de deshidratación de lodos de prensa de parafuso


