Que ocorre cando un filtro de placas e marco funciona máis alá da súa capacidade nominal?
Que ocorre cando un filtro de placas e marco funciona máis alá da súa capacidade nominal?
Comprensión dos filtros de placa e marco e a súa capacidade nominal
- Comprensión dos filtros de placa e marco e a súa capacidade nominal
- Que ocorre cando un filtro de placas e marco funciona máis alá da súa capacidade nominal?
- Causas principais da sobrecarga dos filtros de placa e marco
- Boas prácticas para evitar a sobrecarga e optimizar o rendemento dos filtros
- Estudos de caso e implicacións no mundo real
- Conclusión
- FAQ
- Asóciese con Jingjin para obter solucións de filtración fiables
- References
Cando un filtro de placas e marco funciona máis alá da súa capacidade declarada, perde inmediatamente a súa capacidade de filtrado, a presión diferencial acumúlase demasiado e as pezas do sistema sofren unha gran tensión mecánica. Cando este dispositivo de separación sólido-líquido accionado por presión se sobrecarga, o medio filtrante obstrúese cedo, os selos fallan e os marcos dóbranse polas cargas de presión que non estaban destinadas a estar alí. Estes problemas provocan fugas de lodos, formación insuficiente de torta e filtrado turbio, o que frustra o propósito dunha deshidratación eficaz. Os enxeñeiros de procesos e os xerentes de plantas poden protexer os seus investimentos e cumprir as normas de vertido comprendendo estes riscos.
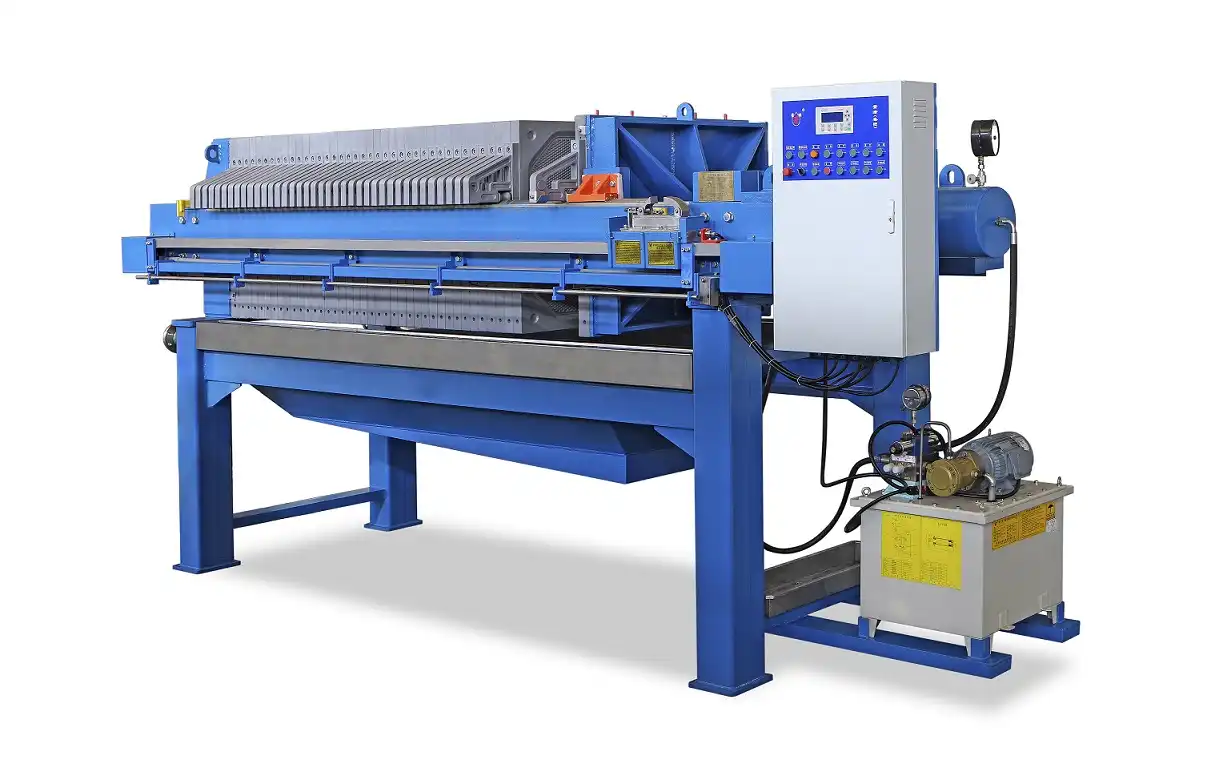
Comprensión dos filtros de placa e marco e a súa capacidade nominal
Os filtros de placas e marcos son procesos por lotes. Ao cambiar as placas e os marcos, créanse cámaras seladas. A suspensión vertida a presión nestes tubos impulsa o líquido a través do material filtrante mentres mantén as partículas no seu lugar, creando tortas comprimidas. Este método é ideal para a produción de filtrado e tortas secas de alta claridade en medicamentos, pigmentos e xestión de residuos.
A industria química, o procesamento de alimentos, o tratamento de augas e a concentración de minerais empregan estes robustos sistemas. Úsanse en diversas industrias porque poden separar pequenas cantidades de produtos químicos e drenar enormes cantidades de lodos.
Definición dos parámetros de capacidade nominal
A capacidade nominal baséase en moitos requisitos impostos polos fabricantes despois de probas exhaustivas. O caudal, xeralmente en galóns por minuto ou metros cúbicos por hora, indica canta lama pode xestionar o sistema. Os niveis de presión en bar ou psi indican a capacidade de forza do ciclo de filtrado do sistema. A capacidade de recheo de sólidos indica canta e que tipo de partículas poden conter os tanques antes da súa liberación.
Xuntas, estas consideracións manteñen o sistema de filtración dentro do seu deseño mecánico e hidráulico. A ignoración de calquera parámetro reduce o rendemento do sistema e pon en risco as ferramentas.
Por que os fabricantes establecen estes límites?
Os equipos de enxeñaría avalían a resistencia do material, os límites de compresión do selo e a permeabilidade do medio filtrante para cualificar a capacidade do filtro de placa e marco . Estas normas evitan fallos estruturais e garanten a filtración ao longo de miles de roldas de operación. O cumprimento destas restricións impide que as pezas se desgasten rapidamente, mantén a calidade do produto e protexe o persoal durante as tarefas de alta presión.
Que ocorre cando un filtro de placas e marco funciona máis alá da súa capacidade nominal?
Cando se superan as especificacións de deseño, comezan a xurdir problemas de rendemento e mecánicos. Os equipos de compras deben sabelo antes de escoller as ferramentas. Ten efectos que se manifestan de inmediato durante o funcionamento e co paso do tempo ao acelerar a descomposición das pezas.
Degradación inmediata do rendemento
A eficiencia da filtración diminúe cando a cámara está sobrecargada. As partículas afogan o medio filtrante máis rápido do esperado, o que reduce o fluxo de permeado e os tempos de ciclo. A diferenza de presión do paquete filtrante supera os límites seguros. Sobrecarga as bombas e desperdicia electricidade. Os operadores ven un filtro turbio porque o medio sobrecargado permite o paso das partículas finas, o que frustra a separación.
Tensión mecánica e fallo de compoñentes
Os sistemas sobrecargados someten as pezas a presións máis altas das deseñadas. A presión hidráulica pode romper ou distorsionar permanentemente as placas do filtro, especialmente nos puntos de montaxe e nos orificios de alimentación. Demasiada presión sobre as xuntas de selado fai que estas rebenten ou se rompan, o que provoca fugas de lodo entre as cámaras e contamina o filtrado. Os tanques demasiado cheos aceleran a degradación e a perforación do tecido filtrante debido ao desenvolvemento desigual da torta e á distribución da presión.
A medida que os ciclos de sobrecapacidade se repiten, as estruturas de soporte flexionan, desalineando as seccións do marco. A presión desigual do paquete de filtros acelera o deterioro dos selos e das placas. Debido ao impacto acumulativo, as horas de mantemento planificadas convértense en reparacións de emerxencia que interrompen a produtividade.
Consecuencias operativas e financeiras
Ademais dos problemas técnicos, a operación con exceso de capacidade ten moitos custos ocultos que prexudican as operacións industriais. Os tempos de inactividade non planificados interrompen os programas de produción e afectan ás operacións posteriores de preparación da materia prima. Os selos, as placas e os medios deben substituírse antes dos períodos de servizo, o que lles dá aos equipos de mantemento traballo adicional.
Máis pezas de reparación e pedidos de emerxencia caros axustan os orzamentos de compra. Os xestores da cadea de subministración teñen dificultades para planificar os inventarios cando as tendencias de fallo de pezas son erráticas. As reparacións custan diñeiro, pero tamén o fan as perdas de valor de produción, os gastos de entrega máis rápidos e un maior esforzo para abordar as avarías inesperadas dos equipos.
Causas principais da sobrecarga dos filtros de placa e marco
Cando os equipos de enxeñaría e os xestores de compras saben por que os sistemas funcionan a plena capacidade, poden usar ese coñecemento para elixir as ferramentas axeitadas e construír as instalacións axeitadas. As razóns polas que os filtros de placas e marcos se saturan demasiado adoitan orixinarse na fase de deseño, cando as necesidades do proceso non se teñen en conta axeitadamente ou as necesidades de crecemento futuro non se pensan axeitadamente.
Dimensionamento incorrecto do equipo
As demandas dos procesos e as necesidades de expansión futuras adoitan pasarse por alto durante o deseño, o que provoca problemas de sobrecapacidade. Os enxeñeiros utilizan condicións de fluxo medias en lugar de cargas máximas para o dimensionamento. Isto impide a variabilidade dos procesos. Con orzamentos limitados, os equipos de compras poden adquirir equipos que sexan demasiado pequenos e que cumpran co mínimo básico, incapaces de soportar os cambios operativos do mundo real.
Os produtores de produtos químicos por lotes teñen dificultades para elixir un tamaño cando a mestura de produtos ten concentracións e cantidades de sólidos moi diversas. Cando as fontes de mineral varían ou a composición dos relaves varía segundo a choiva anual, as empresas mineiras enfróntanse aos mesmos problemas.
Variabilidade do proceso e características da alimentación
Mesmo o equipo do tamaño axeitado podería verse desbordado se as propiedades do material cambian con respecto ao deseño. Os residuos das fábricas, as tormentas e os cambios estacionais na poboación modifican significativamente o afluente da planta de tratamento de augas residuais. Cando as circunstancias da reacción augas arriba cambian ou a calidade da materia prima varía, as instalacións químicas enfróntanse a picos de concentración.
A temperatura pode afectar a viscosidade da lama e as taxas de filtrado de xeitos que os modelos de deseño estables non poden. A distribución do tamaño das partículas afecta a permeabilidade e a resistencia da torta, o que afecta á capacidade de saída. Se non se monitorizan regularmente e non se xestionan para adaptarse ás circunstancias, estes cambios poden facer que os sistemas traballen demasiado antes de que o persoal detecte o problema.
Neglixencia no mantemento e erros operativos
Se o mantemento é satisfactorio ou o persoal non recibe formación, mesmo os sistemas ben deseñados poden fallar. Se agardas demasiado para cambiar o tecido filtrante, os medios antigos poden rodear os sólidos, o que ralentiza as velocidades dos ciclos e reduce a capacidade do sistema. Se a torta non se libera por completo entre as roldas, desperdicia espazo na cámara e dificulta a seguinte operación.
Se os operadores non saben como avaliar a presión, poden pasar por alto os primeiros sinais de sobrecarga do sistema. Unha limpeza deficiente pode provocar acumulación de placas e orificios de alimentación, o que ralentiza o fluxo e aumenta a presión de funcionamento. Co tempo, os problemas de mantemento e funcionamento converten a capacidade excesiva en sobrecargas a longo prazo.
Boas prácticas para evitar a sobrecarga e optimizar o rendemento dos filtros
Para manter os investimentos en filtración seguros e garantir un rendemento estable, cómpre ser proactivo en cousas como a elección das ferramentas axeitadas, o control do proceso e a formación dos empregados. A mellor maneira de facer as cousas é usar varias capas de protección que detecten os posibles problemas cedo, antes de que se agraven o suficiente como para causar avarías nas máquinas.
Deseño preciso do sistema e colaboración con provedores
Os proxectos exitosos comezan cunha caracterización completa do proceso que abrangue escenarios medios, máximos e peores. Os enxeñeiros deben realizar probas piloto con mostras de materia prima representativas de diversas condicións de funcionamento. Estes datos do mundo real son máis precisos que as estimacións teóricas de tamaño.
Traballar con produtores de sistemas de filtros con experiencia pode axudar coa especificación proporcionando coñecementos sobre a aplicación. Os provedores establecidos atoparon aplicacións idénticas de clientes en todo o mundo e poden descubrir problemas de tamaño que os equipos de enxeñaría internos poden pasar por alto. As conversas técnicas durante a planificación axudan a axustar as capacidades dos equipos ás demandas do proceso, tendo en conta os cambios na mestura de produtos, as flutuacións estacionais e a futura expansión da produción.
Os enxeñeiros de Jingjin levan máis de 30 anos desenvolvendo aplicacións en 123 países. Ofrecen esa experiencia en conversas clave de deseño. Coas súas numerosas patentes, a empresa atopa continuamente novas solucións para xestionar os desafíos de filtrado que as técnicas ordinarias non poden.
Implementación da monitorización e o mantemento preditivo
As ferramentas actuais poden prever sobrecargas e evitar danos nos equipos. O aumento da presión diferencial é monitorizado por sensores de presión de entrada de alimentación e de saída do filtrado. Os operadores recoñecen cedo cando os valores se achegan aos límites. Cando o fluxo diminúe, os medidores de fluxo indican cegueira do medio ou limitacións do volume da cámara que requiren atención.
Os dispositivos lóxicos programables poden usar entradas de sensores para modificar automaticamente as velocidades de alimentación, iniciar ciclos de limpeza ou notificar aos traballadores cando os parámetros se achegan a límites críticos. Os datos de rexistro revelan unha diminución do rendemento co paso do tempo. Isto permite aos equipos de reparación planificar o tempo de inactividade programado en lugar de avarías de emerxencia.
Os sensores de vibración nos sistemas de peche hidráulico detectan problemas mecánicos antes de que os paquetes de placas se rompan. O seguimento da temperatura detecta problemas do sistema hidráulico ou de fricción que poderían comprometer a seguridade. Esta estratexia de seguimento integral garante que todos os equipos estean dispoñibles e evita avarías durante as actividades punta.
Formación de operadores e procedementos operativos estándar
Mesmo os sistemas de monitorización máis modernos requiren persoal cualificado que reaccione axeitadamente. Os programas de formación completos deben incluír as condicións normais de funcionamento, o arranque e o apagado, e as dificultades típicas. Os operadores deben saber cando axustar os parámetros do proceso e cando deixar de traballar e contactar co servizo de reparación.
Os procedementos operativos estándar escritos conteñen coñecemento institucional e proporcionan coherencia entre as quendas e os cambios de persoal. As presións operativas máis altas, o filtrado de menor calidade, a limpeza da torta e a frecuencia de limpeza deben indicarse nestas direccións. Unha documentación clara impide que os traballadores ben intencionados pero desinformados leven os equipos máis alá dos seus límites de seguridade para satisfacer os obxectivos de produción a curto prazo.
A formación regular actualiza as habilidades cando a xente marcha e os procesos cambian. Os traballadores de mantemento benefícianse da formación sobre a instalación de compoñentes, as normas de torque e os procedementos de comprobación de selos que evitan problemas.
Estudos de caso e implicacións no mundo real
Exemplos da vida real amosan como se presentan as operacións de sobrecapacidade en varios campos e as formas de solucionalas para obter un rendemento sólido.
Fallos dos filtros de fabricación de produtos químicos
Aos poucos meses de instalar un novo equipo de filtro, unha empresa de produtos químicos especializados que traballaba con suspensións de pigmentos seguía tendo fallos nos selos e gretas nas placas. Un estudo descubriu que durante as épocas de produción máxima, a variación na concentración dun lote a outro a miúdo superaba a carga de material de deseño do sistema nun 30 %. O equipo de enxeñaría dimensionara o equipo en función dos datos de rendemento normais, pero non pensaran nestes saltos regulares.
A resolución para o filtro de placa e marco requiría tanto cambios na forma en que se facían as cousas como cambios na tecnoloxía que se empregaba. A programación da produción agora distribúe lotes de alta concentración para que non haxa longos períodos de sobrecarga. O edificio tamén engadiu máis espazo na cámara para poder manexar cargas elevadas sen superar os seus valores de presión. O uso do seguimento da concentración en liña proporciona aos traballadores información en tempo real que poden usar para cambiar as taxas de alimentación antes de que se volvan demasiado altas.
Leccións de adquisición de operacións mineiras
Un vendedor de equipos OEM para a industria mineira tivo un cliente que usaba sistemas de deshidratación de concentrados que presentou varias reclamacións de garantía. Unha análise mostrou que as choivas regulares aumentaban considerablemente a cantidade de auga nos relaves durante algúns meses, o que diminuía a concentración de sólidos que chegaban aos filtros. Isto significaba que había que procesar cantidades moito maiores para obter a masa seca necesaria, que era demasiado para a capacidade hidráulica do sistema.
A situación deixou claro o importante que é involucrar os provedores no desenvolvemento das especificacións. O equipo de compras da empresa mineira escolleu o equipo baseándose unicamente na súa capacidade en toneladas secas, sen ter en conta como podería cambiar o nivel de humidade. Durante as conversas iniciais, os enxeñeiros de aplicación do provedor poderían ter visto este risco e suxerido sistemas máis grandes ou métodos de capacidade de reserva segundo fose necesario. A lección deixou claro que as ferramentas máis baratas non sempre supoñen o mellor valor total cando a fiabilidade operativa está en risco.
Éxito do tratamento de augas residuais municipais
A planta de tratamento de augas residuais dunha cidade traballou cunha fonte de filtración experimentada para conseguir novas prensas de filtro que substituísen as antigas prensas de cinta. En lugar de limitarse a igualar a capacidade actual, o equipo de enxeñería realizou unha caracterización completa do afluente, que incluíu a identificación de eventos de caudal máximo anual e tendencias de vertidos industriais. Este estudo descubriu que o equipo actual estaba moi sobrecargado durante as épocas de mal tempo, o que facía que a torta fose menos seca e provocaba un aumento dos custos de vertido.
O novo deseño do sistema engadiu un 20 % máis de capacidade que as estimacións de carga medias, co obxectivo de garantir un rendemento fiable durante estes tempos difíciles. Os factores clave de rendemento son rastreados mediante un seguimento automatizado, que notifica aos operadores cando os patróns apuntan a problemas que poderían estar a ocorrer. A instalación mantivo sistematicamente a torta seca por debaixo dos niveis requiridos, á vez que reduciu a cantidade de polímero utilizado e o custo da eliminación. Isto demostra o valor dun dimensionamento coidadoso e do coñecemento da fonte.
Conclusión
Cando os equipos de filtración se usan máis alá da súa capacidade declarada, iníciase unha reacción en cadea de fallos mecánicos, baixo rendemento e aumento dos custos de funcionamento que ningunha instalación industrial pode ignorar. A calidade prexudicada do filtrado, o exceso de presión e os compoñentes sometidos a tensión son os efectos instantáneos que se converten rapidamente en problemas de fiabilidade a longo prazo que atrasan a produción e requiren moitos recursos de mantemento. Os enxeñeiros de procesos e os xestores de compras deben comprender que seguir as especificacións de deseño non é unha limitación para as operacións, senón o camiño cara ao éxito a longo prazo e o menor custo total de propiedade. Ao elixir coidadosamente as ferramentas axeitadas, vixiar todo e formar os empregados, os procesos de filtración fanse o suficientemente fortes como para cumprir os obxectivos de produción e protexer os investimentos de capital durante o tempo que se supón que deben durar.
FAQ
P1: Pódese reparar un filtro de prensa despois dun dano por sobrecarga?
Moitas pezas pódense arranxar ou cambiar despois de danos por sobrecarga, pero depende da gravidade do dano. As placas filtrantes con pequenas gretas por tensión pódense unir e facerse máis resistentes, pero as placas que están moi danadas deben substituírse. Debido a que as superficies de selado deben ser moi planas, as placas con áreas de selado curvas adoitan necesitar ser substituídas en lugar de fixadas. Os medios filtrantes e os tapóns son elementos de desgaste comúns que son fáciles de reparar. Se as estruturas do marco quedan atrapadas antes de que se dobren permanentemente, a miúdo pódense arranxar e reforzar. Un experto en servizo cualificado debería examinar os danos para determinar se é máis barato arranxalos ou substituílos.
P2: Como calculo a capacidade nominal correcta para a miña aplicación?
Para calcular con precisión a capacidade, cómpre saber moito sobre o proceso, como a velocidade á que flúe a lama, a concentración dos sólidos, o tamaño das partículas e o seco que debe estar o pastel. As probas de filtrado no laboratorio con mostras estándar proporcionan información real sobre as taxas de filtrado e as características de formación do pastel. Os expertos en enxeñaría ou os fabricantes de equipos poden converter esta información nas especificacións correctas do sistema. Inclúa as lagoas de seguridade, que adoitan estar entre o 15 % e o 25 % da cantidade total, para ter en conta os cambios no proceso e o crecemento futuro da produción. Os cambios na mestura de produtos, os cambios estacionais e os cambios nos procesos augas arriba deben terse en conta ao calcular a capacidade.
P3: Cales son os primeiros sinais de alerta de que o meu sistema está a chegar a un exceso de capacidade?
Varios sinais amosan que as condicións de sobrecarga están a empeorar antes de converterse en catastróficas. O aumento dos tempos de ciclo para alcanzar o nivel de sequidade desexado na torta demostra que o proceso de filtrado é cada vez menos eficaz. Se a presión de alimentación precisa aumentar, significa que o medio está a cegar ou que as rutas de fluxo están a ser bloqueadas. Unha claridade do filtrado que empeora é un sinal de saltos do medio ou de fugas no selo. Ver unha fuga de lodo entre as placas mentres a máquina está a funcionar demostra que hai problemas coa compresión do selo. Os ruídos durante o peche hidráulico poderían significar que a máquina está sometida a moita tensión ou que non está aliñada correctamente. Ao vixiar estes factores, pode establecer liñas de base de rendemento que lle mostren patróns preocupantes antes de que danen o seu equipo.
Asóciese con Jingjin para obter solucións de filtración fiables
Jingjin Equipment Inc. leva máis de 35 anos fabricando produtos de alta calidade e ten moita experiencia no seu uso. Poden deseñar sistemas de filtro que funcionen perfectamente co seu proceso. O noso equipo de enxeñería traballa directamente co persoal da súa planta para describir as condicións de funcionamento, determinar as necesidades de capacidade e elixir equipos que sigan funcionando ben en todas as súas posibles situacións de funcionamento. Con máis de 136 patentes que abarcan novos deseños e un ecosistema completo de prensas de filtro, placas, medios e accesorios, ofrecemos solucións integrais en lugar de equipos separados.
Envía un correo electrónico ao noso equipo de expertos a [email protected] para falar dos problemas que tes ao separar sólidos e líquidos. Ofrecemos charlas exhaustivas sobre procesos, garantías de rendemento e documentación específica que axuda ás persoas a tomar decisións seguras sobre as adquisicións. Jingjin é un fabricante líder de filtros de placas e marcos con clientes en 123 países. Ofrecen o soporte de enxeñaría, produtos de alta calidade e un servizo rápido que manteñen os procesos de fabricación importantes funcionando sen problemas. Para ver como un deseño axeitado de equipos e a asociación con provedores poden protexer os investimentos da túa empresa, podes solicitar fichas técnicas, estudos de casos de aplicación ou organizar demostracións in situ.
References
1. Perry, RH e Green, DW (2008). Manual do enxeñeiro químico de Perry, 8.ª edición. McGraw-Hill Professional. Capítulo sobre equipos de separación sólido-líquido.
2. Sutherland, K. (2011). Manual de filtros e filtración, 5.ª edición. Elsevier Science & Technology. Seccións sobre filtración a presión e funcionamento de filtros prensa.
3. Svarovsky, L. (2000). Separación sólido-líquido, 4.ª edición. Butterworth-Heinemann. Capítulos que abarcan o deseño de filtros prensa e a determinación da capacidade.
4. Purchas, DB e Sutherland, K. (2002). Manual de medios filtrantes, 2.ª edición. Elsevier Advanced Technology. Debates técnicos sobre o rendemento dos medios filtrantes en diversas condicións de carga.
5. Wakeman, R. e Tarleton, S. (2005). Separación sólido/líquido: Principios da filtración industrial. Elsevier Science. Análise detallada da teoría da filtración e das metodoloxías de especificación de equipos.
6. Sociedade Americana de Filtración e Separación (2015). Normas técnicas para sistemas de filtros a presión. Publicación do Comité Técnico da AFSS. Normas da industria para a determinación da capacidade nominal e protocolos de proba.
xingjin
Fundada en 1988, Jingjin especialízase en filtros prensa e solucións de separación líquido-sólido, presta servizo a máis de 130 países en todo o mundo e é un referente na industria de filtros prensa da China.
Obtén a guía do filtro prensa
Introduza o seu correo electrónico para obter asistencia técnica para a prensa de filtro.


Blog recomendado

Principais vantaxes dunha prensa de filtro de placas de membrana


Consellos para escoller o tecido de filtro prensa axeitado


Fabricación de máquinas de prensa de filtro de lodos OEM
